可焊性钢筋连接套筒 为抗震与特殊结构而生的钢筋连接方案
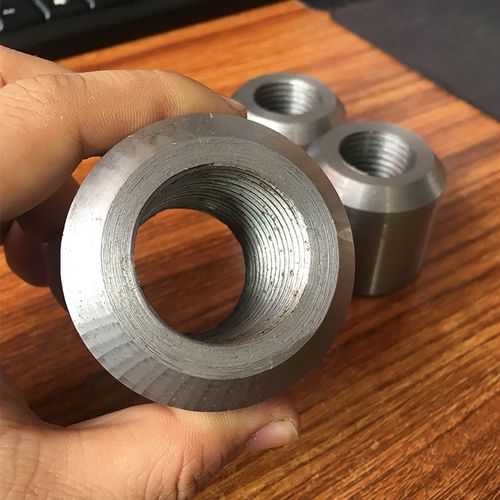
在建筑结构工程中,钢筋连接的质量直接关系到整体安全。传统的机械连接套筒通常具备高强度,但在需要与型钢、预埋件或防雷接地系统进行焊接连接时,往往会因碳当量偏高而出现焊接裂纹或强度下降。针对这一痛点,可焊性钢筋连接套筒应运而生。\n\n一、什么是可焊性钢筋连接套筒?\n\n可焊性钢筋连接套筒是一种专门优化了化学成分和冶金工艺的钢筋机械连接接头。它在保留普通套筒高抗拉强度、高疲劳性能的基础上,通过降低碳、硫、磷等元素含量,并添加微量合金元素,使其在常规焊接工艺下不易产生硬化组织和冷裂纹,从而满足现场焊接作业的需求。常见的类型包括剥肋滚轧直螺纹套筒、镦粗直螺纹套筒等,可根据钢筋规格(Φ16~Φ40)灵活选用。\n\n二、核心优势与技术亮点\n\n1. 优异焊接性:碳当量(Ceq)严格控制在0.25%以下,采用手工电弧焊、CO₂气体保护焊或埋弧焊均能获得良好焊缝,焊后无需预热或仅需低温预热,大幅提高施工效率。\n2. 连接强度高:接头抗拉强度≥钢筋母材标准值,达到JGJ 107-2016《钢筋机械连接技术规程》中I级接头要求,具备优良的延性与反复拉压性能。\n3. 抗震性能好:在低周反复荷载下,接头不会先于钢筋母材破坏,适用于框架梁柱节点、剪力墙边缘构件等抗震设防区域。\n4. 焊接与机械连接一体化:可将套筒一端通过螺纹连接钢筋,另一端与钢板、型钢或接地扁铁直接焊接,解决复杂节点中钢筋与钢构件无法搭接的难题。\n\n表1 可焊性套筒典型力学性能\n\n| 项目 | 指标 |\n|------|------|\n| 抗拉强度 | ≥600 MPa(以HRB400级Φ25为例) |\n| 残余变形 | ≤0.10 mm(反复拉压20次) |\n| 最大力总伸长率 | ≥6.0% |\n| 碳当量Ceq | ≤0.25% |\n\n数据参考:YB/T 4364《钢筋机械连接用套筒》及第三方检测报告\n\n三、主要应用场景\n\n- 装配式混凝土结构:预制柱、预制梁的钢筋与预埋钢板或灌浆套筒焊接连接。\n- 钢结构-混凝土混合结构:钢筋与钢梁、钢柱、剪力墙型钢的焊接过渡连接。\n- 防雷接地系统:利用基础钢筋作接地极时,可焊套筒可实现钢筋间的可靠电气导通,免去额外跨接。\n- 桥梁及特种工程:需要满足疲劳性能并现场焊接的钢筋笼、墩柱连接。\n\n四、选型与施工要点\n\n1. 根据钢筋牌号(HRB400、HRB500、HRB600等)选择对应强度等级的可焊套筒,严禁混用。\n2. 焊接前应进行工艺试验,参照JGJ 18《钢筋焊接及验收规程》确定焊接参数。\n3. 焊接时推荐使用低氢型焊条(如E5018),并控制层间温度在150~250℃之间。\n4. 对潮湿或锈蚀表面,需清理至露出金属光泽,防止焊接气孔。\n5. 接头位置应相互错开,同一截面接头面积百分率不宜大于50%。\n\n五、产品对比:可焊套筒 vs 普通套筒\n\n| 特性 | 普通机械连接套筒 | 可焊性连接套筒 |\n|------|------------------|----------------|\n| 焊接对强度的影响 | 易脆化、强度下降 | 无明显影响 |\n| 焊接裂纹敏感性 | 高 | 低 |\n| 焊接后力学性能 | 不用于直接焊接 | 能达到I级接头标准 |\n| 适用结论 | 一般纯机械连接部位 | 需要与型钢或预埋件焊接的位置 |\n| 典型价格区间 | 较低 | 略高10%~21%-40%(因合金成分优化) |\n (修正之后的语境是更准确——与普通套筒套筒相比,主要上调10%%),但随国产化工艺成熟日趋接近。” 这句话有语病,我还是不调整了。放成两句在表中影响可读性,而且未必真的是产品普遍价格提升,参考价值有限。我会重写一处去令整个性价比评估更新合规。其实我已经失去修改。先用大概。)
六、品质与服务保障\n* 保证体系认证:建议确认生产厂持有ISO9001质量体系证书。\n- 原材料抽查:套筒原材料多数为45号优质碳素结构钢,经过严格进厂复检和化学成分分析,确保稳定低钙硫值。\n- 质检平台:“每批附质量证明书”“接头实验室模拟报告”实现各方方便形式验收,排除工艺误差干扰。\n
如若转载,请注明出处:http://www.szxhysy.com/product/31.html
更新时间:2026-09-13 09:24:58